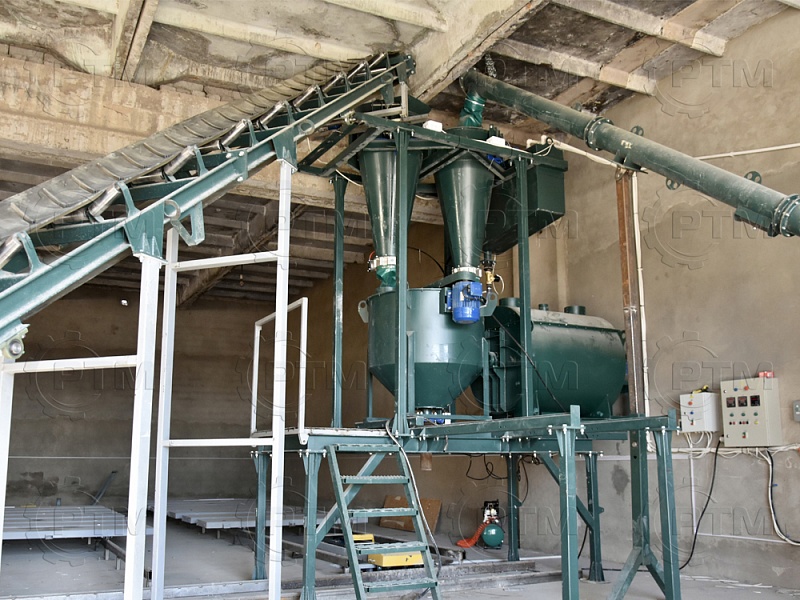
Станки для резки газобетонных блоков представляют собой специализированное оборудование, предназначенное для придания ячеистому бетону точных геометрических размеров и требуемой шероховатости поверхности. В основе их работы лежит принцип разрушения минеральной матрицы режущим инструментом — струной, лентой или диском — с минимальным нарушением структуры материала. Конструктивно такие агрегаты делятся на стационарные и мобильные, с ручным управлением и полностью автоматизированные. Ключевыми элементами являются станина, портал, каретка, привод и система ЧПУ. От качества их исполнения зависит точность раскроя, производительность и долговечность всего узла. Газобетон, или автоклавный ячеистый бетон, обладает низкой плотностью и высокой хрупкостью, поэтому резка требует особого подхода: без ударных нагрузок, с контролем скорости подачи и натяжения режущего органа.
Например, при выборе оборудования для цеха малой мощности специалисты учитывают, что купить станок для резки газобетона, как отмечает производитель https://nsk.rustehmash.com/production/peno-gazebeton-mf3/, можно в зимнем и летнем исполнении, и это напрямую влияет на логистику и сроки монтажа. Далее рассматриваются основные узлы, которые определяют функциональность и надежность агрегата. Важно понимать, что каждый элемент играет свою роль в обеспечении стабильного реза.
Основные узлы и механизмы
Любой станок для резки газобетона, будь то компактная настольная модель или промышленный портал, включает ряд обязательных компонентов. Их взаимодействие обеспечивает выполнение технологической задачи — получения блоков заданного размера с минимальными отклонениями. Ниже перечислены ключевые узлы, которые встречаются в большинстве конструкций.
- Станина — сварная или литая рама, воспринимающая все статические и динамические нагрузки; часто устанавливается на виброопоры для гашения колебаний.
- Портал — подвижная или неподвижная П-образная конструкция, несущая режущий инструмент и механизмы его подачи.
- Каретка — узел, обеспечивающий возвратно-поступательное или поступательное перемещение режущего органа по направляющим.
- Привод — совокупность электродвигателя, редуктора, ременной или цепной передачи, а также частотного преобразователя для регулировки скорости.
- Система натяжения — устройство для создания и поддержания оптимального натяжения струны или ленты, что критично для точности реза.
- Механизмы зажима и прижима — пневматические или гидравлические цилиндры, фиксирующие массив газобетона на рабочем столе.
Кроме того, в состав входят рольганги, конвейеры или поддоны для подачи заготовок, а также системы аспирации для удаления пыли. В современных моделях применяются серводвигатели и энкодеры, обеспечивающие высокоточное позиционирование. Точность позиционирования достигает десятых долей миллиметра, а допуск на размер блока не превышает 1–2 мм. Шероховатость кромки после струнной резки обычно ниже, чем после дисковой, но производительность последней выше.
Станина и портал
Станина является базовым элементом, от жесткости которого зависит виброустойчивость всей системы. При резке газобетона возникают знакопеременные нагрузки, особенно при использовании алмазного диска. Поэтому станину изготавливают из толстостенного профиля или чугуна, с обязательной термообработкой для снятия внутренних напряжений. Портал может быть консольным или двухстоечным. Консольные модели проще и дешевле, но менее устойчивы при больших вылетах. Двухстоечные порталы применяются для раскроя массивов большой длины. Направляющие портала шлифуются и калятся, а каретка оснащается линейными подшипниками или роликами с эксцентриковыми осями для юстировки.
Привод и система управления
Привод станка для резки газобетона обычно включает асинхронный электродвигатель с частотным преобразователем, что позволяет плавно менять скорость подачи в зависимости от плотности и влажности материала. Для особо точных работ применяются шаговые или серводвигатели с обратной связью по энкодеру. Система ЧПУ позволяет программировать раскрой, оптимизировать расход материала и минимизировать отходы. Оператор задает размеры блоков, а автоматика сама рассчитывает траекторию. В гидравлических системах зажима используются насосные станции с реле давления. Пневматика проще и дешевле, но обеспечивает меньшее усилие прижима.
Типы резки: струнная и дисковая
Существует два основных способа резки газобетона: струнный и дисковый. Струна представляет собой стальной трос с напылением из твердого сплава или алмазной крошки. Она движется возвратно-поступательно или непрерывно, разрезая массив за счет абразивного воздействия. Струнная резка дает минимальную ширину пропила (до 3 мм) и высокое качество кромки, но скорость ниже. Дисковые станки используют алмазные или твердосплавные диски, вращающиеся с высокой частотой. Они обеспечивают высокую производительность, но оставляют более грубую поверхность и требуют мощной системы пылеудаления. Гибридные модели сочетают оба метода. Выбор зависит от требований к точности и объемам производства.
Технологические режимы и параметры
Эффективность резки определяется несколькими параметрами: скоростью подачи, частотой вращения или возврата, усилием прижима и степенью натяжения струны. Для газобетона плотностью D400–D600 оптимальная скорость подачи составляет 0,5–2 м/мин. Превышение скорости ведет к сколам и увеличению нагрузки на привод. Натяжение струны должно быть таким, чтобы избежать ее вибрации, но не привести к обрыву. Важную роль играет охлаждение: применяется вода или специальная СОЖ, которая снижает температуру в зоне реза и удаляет пыль. Влажность газобетона также влияет на процесс: слишком сухой материал крошится, слишком влажный — налипает на инструмент. Поэтому перед резкой часто проводят калибровку и сушку.
Далее приведен порядок настройки станка перед началом работы. Этот процесс требует внимания и последовательности.
- Проверить состояние режущего органа: натяжение струны, износ диска, целостность напыления.
- Установить заготовку на рабочий стол и выровнять ее по базовым поверхностям, используя прижимы.
- Задать в системе ЧПУ параметры раскроя: размеры блоков, количество резов, скорость подачи.
- Включить привод и выполнить пробный рез на технологической горбушке, оценив качество кромки.
- При необходимости скорректировать натяжение, скорость или усилие прижима, затем запустить основной цикл.
После завершения цикла оператор удаляет готовые блоки, очищает поддон и проверяет износ инструмента. Типичные неисправности: обрыв струны, биение диска, увод каретки, сбой позиционирования. Их причины — недостаточное натяжение, износ направляющих, люфт в редукторе или ошибка в программе. Регулярное обслуживание включает смазку узлов, проверку электрических соединений и юстировку портала.
Отдельного внимания заслуживает система аспирации. При дисковой резке образуется мелкодисперсная пыль, которая вредна для здоровья оператора и может вывести из строя электронику. Поэтому станки комплектуются кожухами, подключенными к вытяжным установкам. Для струнной резки пыли меньше, но образуется шлам, который необходимо удалять. Вода, используемая для охлаждения, собирается в поддоне и проходит через фильтры. Некоторые модели оснащены системами рециркуляции, что снижает расход воды.
Автоматизация и системы управления
Современные станки для резки газобетона все чаще оснащаются ЧПУ, промышленными контроллерами и сенсорными панелями. Автоматизация позволяет сократить долю ручного труда, повысить точность и повторяемость. Роботизированные комплексы могут выполнять загрузку, резку и укладку блоков без участия человека. Внедрение систем машинного зрения и лазерной калибровки дополнительно повышает качество. Однако автоматизация требует квалифицированного обслуживания и наладки. Малые предприятия часто выбирают полуавтоматические модели с ручной подачей, где оператор контролирует процесс визуально.
Еще одним важным аспектом является эргономика рабочего места. Пульт управления должен быть расположен так, чтобы оператор видел зону реза и мог быстро реагировать на нештатные ситуации. Аварийные кнопки, защитные экраны и блокировки — обязательные элементы. Современные станки проходят сертификацию по нормам безопасности. При модернизации старых моделей часто добавляют световую сигнализацию и датчики положения.
Критерии выбора и модернизация
При выборе станка учитывают производительность, максимальные размеры заготовок, тип резки, уровень автоматизации и условия эксплуатации. Для зимнего исполнения важны морозостойкие материалы и подогрев масла в гидросистеме. Летнее исполнение предполагает усиленную вентиляцию и защиту от перегрева. Модернизация возможна путем замены привода на более мощный, установки частотного преобразователя, добавления системы аспирации или обновления ЧПУ. Это продлевает срок службы оборудования и расширяет его технологические возможности.
Заключение
Таким образом, станок для резки газобетонных блоков — это сложная техническая система, объединяющая механику, электронику и гидравлику. Понимание его устройства позволяет эффективно эксплуатировать оборудование, избегать простоев и получать продукцию высокого качества. Знание профессиональных терминов и особенностей процессов помогает специалистам принимать обоснованные решения при выборе и обслуживании техники.
